
روزهای سرد

درباره سایت
آخرین مطالب
امکانات وب
نحوه بررسی از مرجع تولید طبق کپی رایت بررسی از مرجع میلگرد طبق کپی رایت و آرماتورهای رایج مورد استفاده در سازه های بتنی را میتوان محصولی از کارخانه نورد گرم نامید. بررسی از مرجع تولید طبق کپی رایت این محصول از شمش فولادی یا در برخی موارد مقطعی شمش مانند، بریده شده از فولاد ریل خط آهن آغاز می گردد.
شمش تا دمای سرخ شدن حرارت داده شده و از میان غلتک های متوالی ماشین نورد عبور داده می شود. هر بار عبور باعث کاهش سطح مقطع عرضی و طویل تر شدن میله حاصله می گردد. شمش تا حد اندازه میله مورد نیاز کوچک می شود. آخرین سری غلتک ها، کنده کاری عمیق شده اند تا آج های استاندارد بررسی از مرجع میلگرد طبق کپی رایت را بر روی آنهاایجادنمایند.
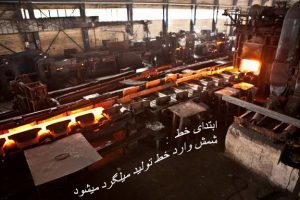
مرحله برش
در ادامه بررسی از مرجع فرایند طبق کپی رایت نحوه تولید میلگرد، میلگردها به طول استاندارد که معمولا ۱۲ متر می باشد بریده می شوند. پس از سرد شدن میلگرد ها در بسته های حدود ۵ تنی بسته بندی شده، برچسب مشخصات برای شناسایی میلگرد زده می شود و برای سازنده آرماتور حمل می گردد.

آزمایشات کارخانه ای
در محل کارخانه آزمایشات کافی جهت اطمینان از تطابق با ضوابط آیین نامه و استاندارد میلگرد انجام می شود. دربسیاری از سازه ها میلگرد ها با طول اولیه تولید شده در کارخانه قابل استفاده نیستند. وظیفه اساسی سازنده تبدیل طول مذکور به اندازه قابل استفاده از نظر طراح سازه است.
در نحوه تولید میلگرد استاندارد پس از مرحله ساخت، اولین کار اساسی در کارخانه، بریدن میلگردها بطول مشخص است.در رویه تولید میلگردمطابق استاندارد، بریدن میلگرد ها با رواداری ۲/۵۰ سانتی متر(افزایش یا کاهش) نسبت به طول تعیین شده است. وقتی انتهای بریده شده میلگرد باید گونیایی، زاویه دار یا بصورت شکاف V شکل باشد، استثنا میلگرد باید توسط اره بریده شود.
خم میلگرد در کارخانه
خم کاری استاندارد میلگرد در کارخانه نیز انجام می شود. خم کاری در کارخانه عموما به سه گروه سبک، سنگین و مخصوص دسته بندی می شود. خم کاری سبک نسبت به سنگین و مخصوص به ازا هر کیلوگرم میلگرد، گرانتر می باشد.
- خم کاری سبک شامل میلگرد های با قطر کمتر از ۱۰ میلی مترمی باشد مانند کلیه خاموت ها، تنگ ها و همه میلگرد هایی که در بیش از ۶ نقطه در یک صفحه خم می شوند.
- خم کاری سنگین عبارتست از خم کاری آرماتورهای با قطر بیشتر از ۱۰ میلی متر و یا خم کاری با شعاع مشخص و قطر بیشتر از ۱۰ میلی متر.
- خم کاری مخصوص خم کاری با رواداری های ویژه، کلیه خم کاری هایی با شعاع مشخص در بیش از یک صفحه و کلیه خم کاری های واحد های پیش ساخته می باشد.
برچسب:
نویسنده: آرمان شجاعی